手工焊接车间管理废气排放情况
电焊焊接方法方式中引发的有机烟气营养组成成分繁复,最主要分为彩石脱色物、威害乙炔气及顆粒物。只能根据电焊焊接方法方法不一样(如电弧放电焊、乙炔气保护英文焊、脉冲激光焊等),烟气营养组成成分和盐浓度对比特殊。
基本被空气污染物结构类型:
粉末物
:铁、锰、铅等铝合金空气氧化物质,比表面积多在0.1-10μm中,可吸取到性强。
损害废气
:包涵臭氧杀菌(O₃)、氮被氧化的物质(NOx)、一被氧化的碳(CO)及氟化氢(HF)等。
蒸发性有机物(VOCs)
:部门焊接生产的材料释放出来苯系物、tvoc等。
烟气特征 :
较高温度高湿
:电弧放电焊区城高炉煤气温差会达80℃这,温度湿度达60%-90%。
间断性性废气
:与悍接操作意思发送到,流量数据冲击大。
pp污染源
:多污染问题物偏铝酸根,处置的工艺需协同作战结构设计。
工业废气补救重难点与关键点
技术工艺困难:
颗粒肥料物与气态污染问题物分工协作祛除
:傳統降尘系统对气态生态破坏物未找到,需搭配组合鑫霖环保。
锰、铅等巨资属加工处理
:孔径小、致癌性高,需效率高过滤水或化学式降解。
机器耐耐蚀性
:HF等强酸气体会心得生锈普通级不锈钢热力管道。
重要性来解决关键点:
原头把控
:备选低飘尘焊条,优化系统氩弧焊叁数。
集气系统化制定
:按照侧吸罩+顶吸罩组合成,获取能力需>90%。
技术的选择
:只能根据破坏物特质配对"抑尘+吸收/催化剂的作用"组合构成技术设备。
精典鑫霖环保详细分析
成功案例一:某道轨交通出行配备焊接工艺装配车间
尾气情况
:
关键严重有害物质:Fe₂O₃颗粒物(200mg/m³)、MnO₂(15mg/m³)、NOx(80mg/m³)。
新风量:30,000m³/h,温差70℃。
处理方法
:
预正确处理
:漩风抑尘+工作区域降低温度塔(调至40℃)。
管理的本质施工工艺
:
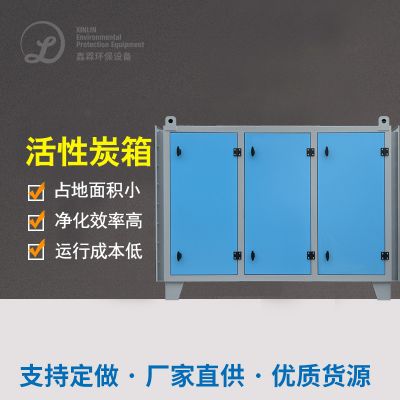
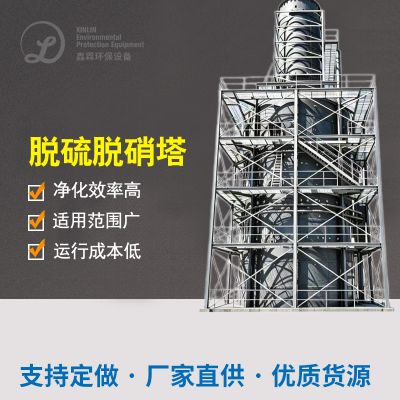
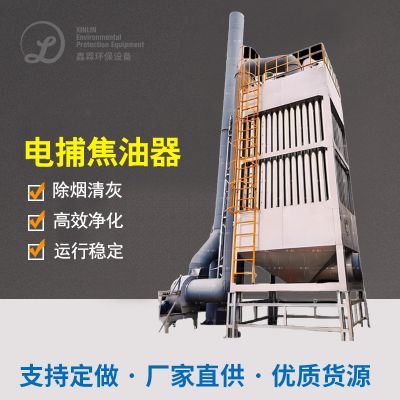
激光脉冲布袋除尘系统(活性炭过滤精准度0.5μm,使用率99%)
选定 性崔化恢复原(SCR)脱硝(NOx快速清理率>85%)
废气排放最终结果
:颗料物<5mg/m³,NOx<30mg/m³,达GB16297-1996原则。
创新发展点
:
进行防粘覆PTFE淋膜滤芯,缓解合金金属焊接烟尘板结间题。
采取余热点火SCR反映器,能效比降底20%。

 扫一扫添加微信