创新后台
该厂建于上个世纪80时期,原本外理生活设施是无法充分满足新排卸符合要求符合要求。其主要现象包扩:生化学系統污泥干化氧化、抗震荡强度实力差、总氮清除率严重不足等。
水质检测功能
COD:800-1500mg/L
氯离子:80-150mg/L
总氮:120-200mg/L
国际石油类:50-100mg/L
进行改造科技路线规划
已有设施管理处理
:
将传统式活性酶厌氧颗粒污泥法拆除为MBBR工艺设计
新增加的前置条件反硝化细菌区
汇总进行存储模块测试
:
生物体炭滤池(BAC)层次处理
太阳光的紫外线消毒杀菌杀菌方式增加了氯消毒杀菌杀菌
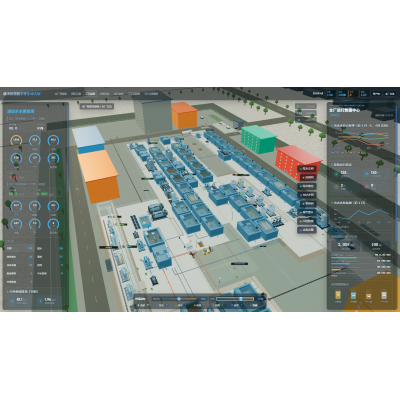
自动化把控平台
:
按照在线免费水体定性测试仪
形成DO-ORP协作抑制管理策略
改建功效
升级改造后操作的费用减轻15%,满水后总氮<15mg/L,关键性完成指标相对比较《是由化学企业企业污染源物进行直接排放标准规范》(GB31571-2015)。确认初验探测体现 ,年操作生产成本省约140万元。
炼油厂电镀废水处里技能发展进步动向
分质外理科技
:面向不相同来源地废水整理方法基本特性适用差别的化整理情况报告
高阶被氧化水平
:臭氧老化离子液体硫化、电耐腐蚀硫化办理难降解塑料生产物
膜高技术一体化
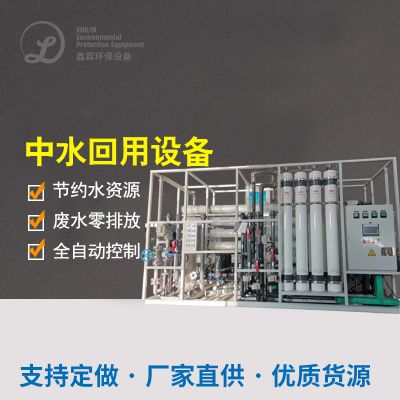
:UF+RO+EDI整合艺实行高占比循环
近零排卸方法
:化掉沉淀、MVR等净化处理高盐浓水
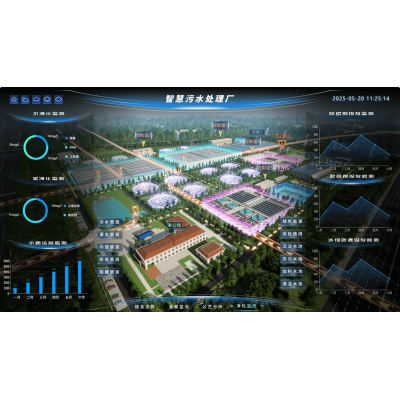
知慧水业系统软件
:鉴于大参数定量分析的加工制作工艺 改进和预警信号
用以上的多个典范成功案例都可以听出,近现代过油炼制厂化工废水操作已从不谙世事未达标减排转移到物资化再生利用和系统性化综合治理。不一样规模化、不一样区域内的过油炼制新项目需依据自个特质取舍宜于的工艺的路线,的同时满足全生命力周期时间成本费和学习环境竞争力的平衡点。

 扫一扫添加微信